נכתב בתאריך 26 באוקטובר 2026
השורה התחתונה
תעודת ISO 9001 מעידה על ניהול נהלים תקין במפעל, אך אינה מהווה הסמכה מקצועית לאיכות התפר בריתוך. כדי להבטיח תוצאה אמינה ובטוחה, עליכם לדרוש מהספק הוכחות ליכולת טכנית ספציפית.
האם תעודת ISO 9001 ממוסגרת על קיר המפעל מבטיחה שהריתוך שתקבלו יהיה חזק ובטוח? התשובה הקצרה והכנה היא לא.
מהניסיון שלנו ב-Certo בליווי מפעלים וארגונים, מנהלי רכש ומהנדסים רבים נופלים בדיוק במלכודת הזו. הם רואים תעודת ניהול איכות תקפה ומניחים שהספק יודע לבצע כל עבודת מתכת בצורה מקצועית.
אלא שכאשר מדובר בפרויקט הכולל ריתוך, ובעיקר ריתוך של מתכת רגישה כמו אלומיניום, תעודת תקן איזו 9001 היא רק נקודת ההתחלה. לפני שאתם מוסרים עבודה לספק, הנה מה שאתם באמת חייבים לבדוק בשטח כדי למנוע כשלים יקרים ומסוכנים.
הפער המסוכן שבין ניהול איכות לבין מיומנות ריתוך בפועל
חשוב להבין מה עומד מאחורי התעודה. תקן iso 9001 2015 (וגם העדכון החדש של iso 9001 לשנת 2026) הוא תקן כללי לניהול איכות. הוא בודק שהמפעל מתעד הזמנות, מטפל בתלונות לקוח ומנהל ספקים בצורה מסודרת.
התקן עצמו מגדיר ריתוך בתור תהליך מיוחד (תחת סעיף 8.5.1), מכיוון שאי אפשר לוודא במאה אחוז שהתפר המוגמר חזק ותקין רק על ידי הסתכלות עליו בסוף הייצור, בלי להרוס את החלק עצמו.
לכן, אם אתם מזמינים רכיבים הנדסיים או קונסטרוקטיביים, תעודת ניהול כללית אינה מספיקה. עליכם לבדוק אם הספק פועל לפי תקן ISO 3834 (שאושרר בישראל כתקן ת"י 3834), ובעבודות קריטיות לדרוש עמידה בחלק המקיף שלו, ISO 3834-2, או בתקן EN 1090-3 למבני אלומיניום.
למה דווקא אלומיניום לא סולח על טעויות?
מתכת האלומיניום מתנהגת אחרת לגמרי מפלדה רגילה. ראשית, היא מוליכה חום במהירות גבוהה מאוד. שנית, על פני האלומיניום נוצרת באופן טבעי שכבת תחמוצת שקופה שמגינה עליו.
הבעיה ההנדסית היא שמתכת האלומיניום עצמה ניתכת בטמפרטורה של כ-660 מעלות צלזיוס, אבל שכבת התחמוצת שעליה ניתכת רק ב-2,072 מעלות. ספק שלא מסיר את התחמוצת הזו בניקוי מכני וכימי קפדני ממש לפני העבודה, ייצור ריתוך שנראה שלם מבחוץ אבל חסר חדירה לחלוטין מבפנים.
בנוסף, בסגסוגות אלומיניום מחוסמות (כמו סגסוגת 6061-T6 הנפוצה), חום הריתוך פוגע בטיפול התרמי של המתכת. באזור המושפע מחום (HAZ), החוזק המכני של החלק צונח בשיעור חד של 30% עד 50%.
5 קריטריונים שחובה לבדוק אצל הספק לפני מסירת העבודה
כדי לגשר על הפער שבין תעודת הניהול על הקיר לבין איכות התוצר שתקבלו, ריכזנו את חמש הבדיקות המעשיות שכל מזמין עבודה חייב לבצע מול ספק המתכת.
1. הסמכות רתכים ייעודיות ונהלי ריתוך (WPS)
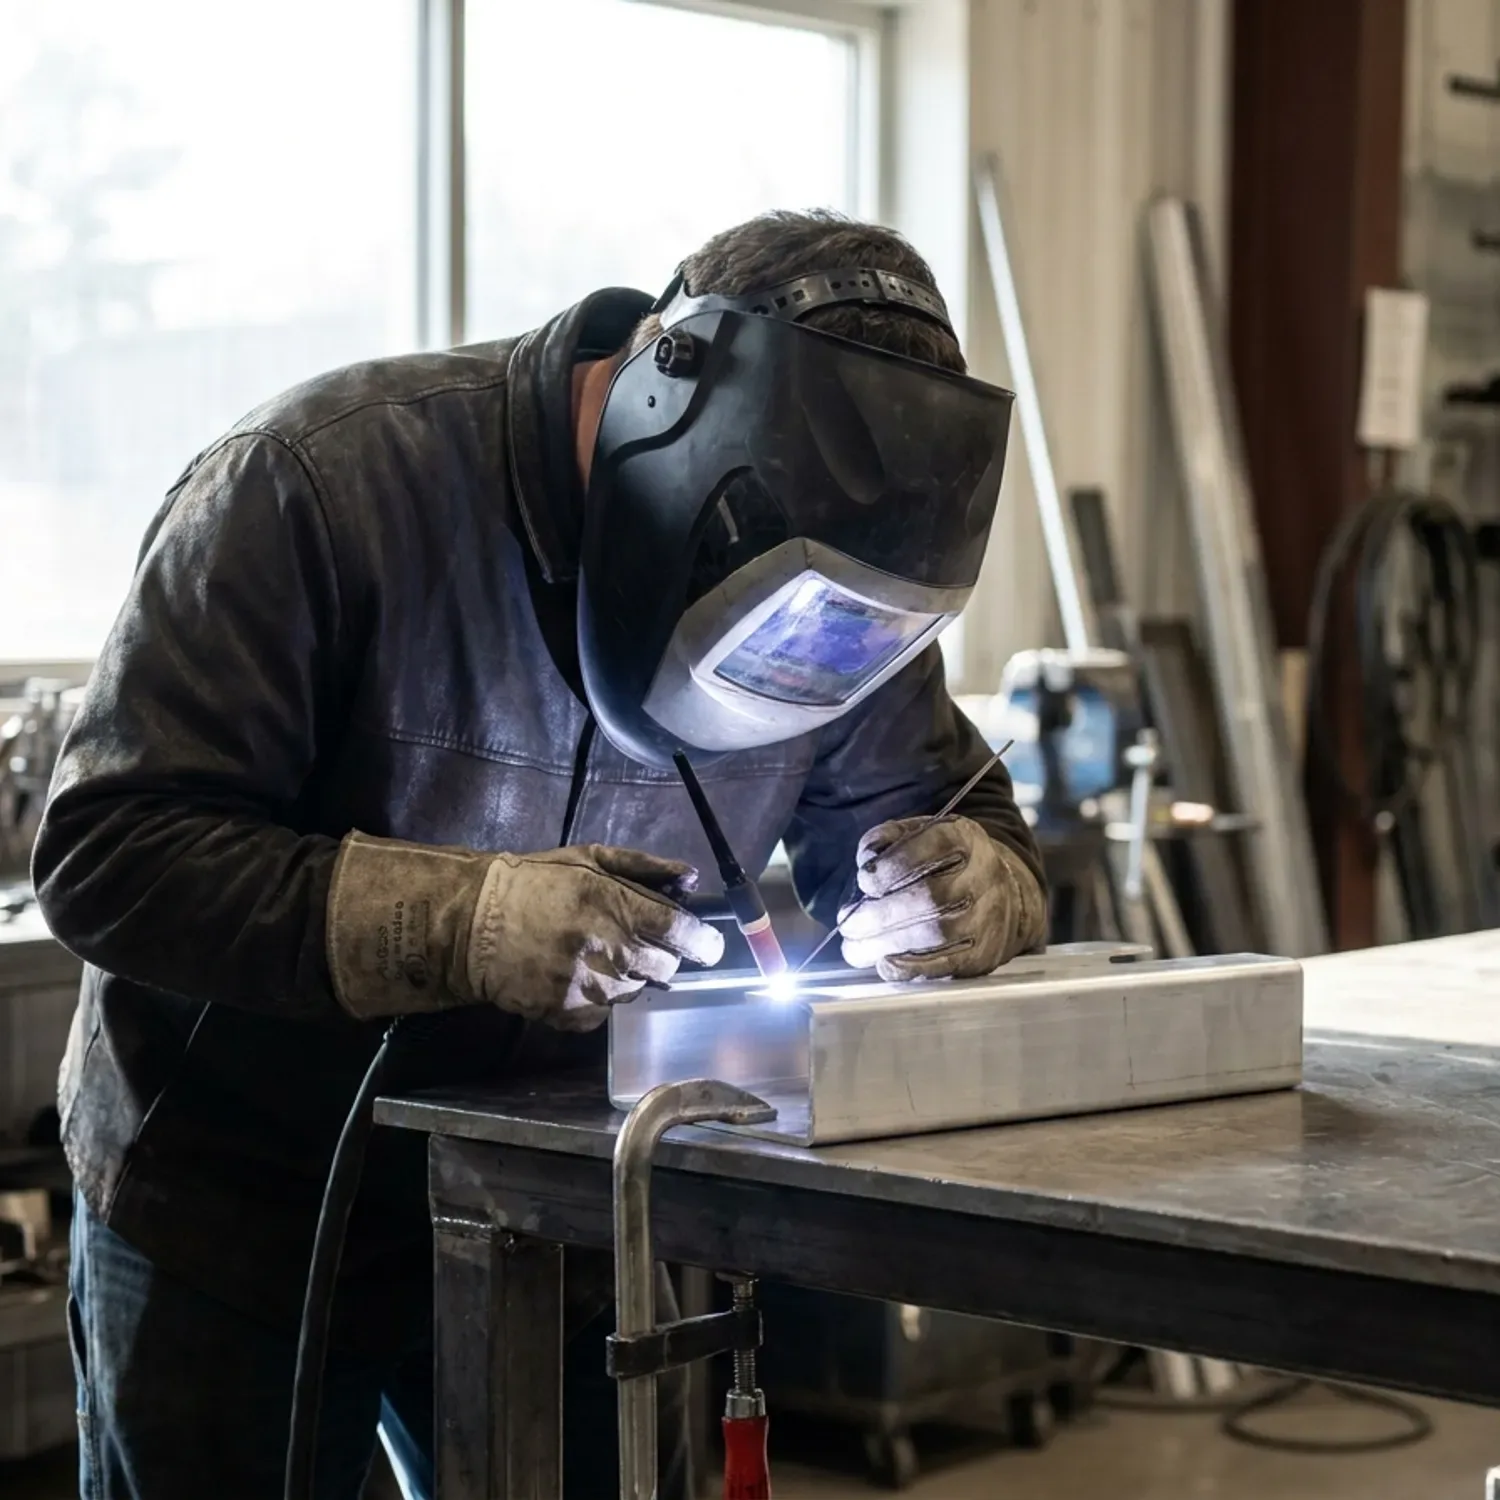
רתך פלדה מצוין אינו בהכרח רתך אלומיניום. תעודת הסמכה רגילה לפלדה (ISO 9606-1) פשוט אינה תקפה כאן. כאשר הפרויקט שלכם דורש ריתוך אלומיניום מקצועי, עליכם לבקש לראות תעודת הסמכה של הרתך הספציפי לפי תקן ISO 9606-2 (או תקן אמריקאי מקביל כמו AWS D1.2).
שימו לב לפרטים הקטנים בתעודה: הסמכת רתך לאלומיניום תקפה לשנתיים בלבד, והיא מחייבת חתימה של המעסיק או מפקח מדי 6 חודשים המאשרת שהרתך עובד בפועל בתחום ברציפות.
מעבר לרתך עצמו, דרשו לראות מפרט תהליך ריתוך (WPS) שמגובה בדוח אישור תהליך ממעבדה (WPQR) לפי תקן ISO 15614-2. מסמך זה מוכיח שהספק בדק את תהליך הריתוך על הסגסוגת ועובי הדופן המדויקים שלכם, ושהתפר עמד בבדיקות הרס במעבדה.
אל תסתפקו בהצגת תעודות כלליות במייל. במסגרת הבטחת איכות במיקור חוץ, אנו תמיד מצליבים בין השם המופיע בתעודת ה-ISO 9606-2 לבין העובד שעומד בפועל מול שולחן העבודה במפעל.
2. התאמת שיטת הריתוך (TIG מול MIG) וחומרי המילוי
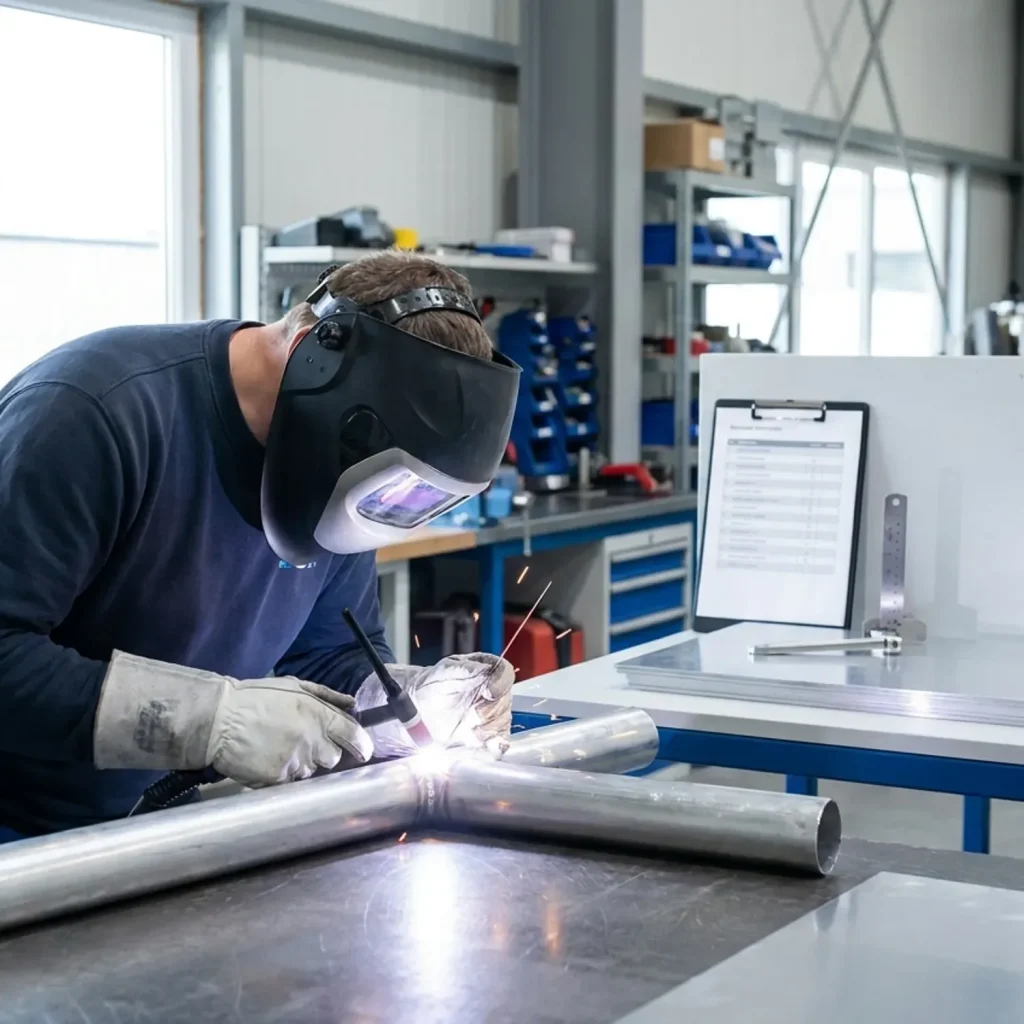
ספק מקצועי ידע להתאים את הטכנולוגיה לדרישות החלק. שתי השיטות המובילות הן ריתוך TIG (GTAW) וריתוך MIG (GMAW). בריתוך TIG של אלומיניום עובדים לרוב בזרם חילופין (AC), שמסייע לפורר את שכבת התחמוצת העקשנית תוך כדי עבודה ומאפשר שליטה מדויקת מאוד על כמות החום בחלקים דקים.
ריתוך MIG, לעומת זאת, מתאים יותר לעוביים גדולים ולייצור סדרתי מהיר, אך דורש מכונות מתקדמות (כמו מכונות פולסים) וידיים מיומנות כדי למנוע פגמים בתחילת התפר.
בנוסף, יש לוודא שהספק משתמש במוטות או סלילי מילוי שמתאימים בדיוק לקבוצת הסגסוגת שלכם (למשל, התאמה נכונה בין סדרות 5xxx לסדרות 6xxx) כדי למנוע סדקים חמים בזמן התקררות התפר.
3. סביבת עבודה מופרדת והכנת שטח קפדנית
אלומיניום במצב מותך סופח אליו גז מימן מהסביבה בקצב מהיר. ברגע שמימן נלכד במתכת המתקררת, נוצרות נקבוביות (חללים זעירים) שמחלישות מאוד את התפר. המימן הזה מגיע מלחות באוויר, משאריות שמן או מלכלוך על החומר.
לכן, כשאתם מבקרים במפעל, חפשו הפרדה פיזית. ספק שמרתך אלומיניום באותו חלל שבו משחיזים פלדת פחמן, מסכן את המוצר שלכם. אבק השחזה של ברזל שנוחת על אלומיניום, או שימוש במברשת פלדה רגילה במקום מברשת נירוסטה ייעודית לניקוי השטח, יפסלו את חוזק הריתוך לחלוטין.
הקפדה על סביבת עבודה נקייה ומבוקרת קריטית במיוחד כאשר מייצרים מכלולים עבור תעשיות רגישות, כגון חברות הנדרשות לעמוד בדרישות תקן ציוד רפואי (ומבצעות תהליכי רישום אמ"ר) או מפעלים הפועלים תחת תקן תעופתי מחמיר.
4. פיקוח ריתוך ובדיקות איכות לאחר הביצוע (ואשליית ה-NDT)
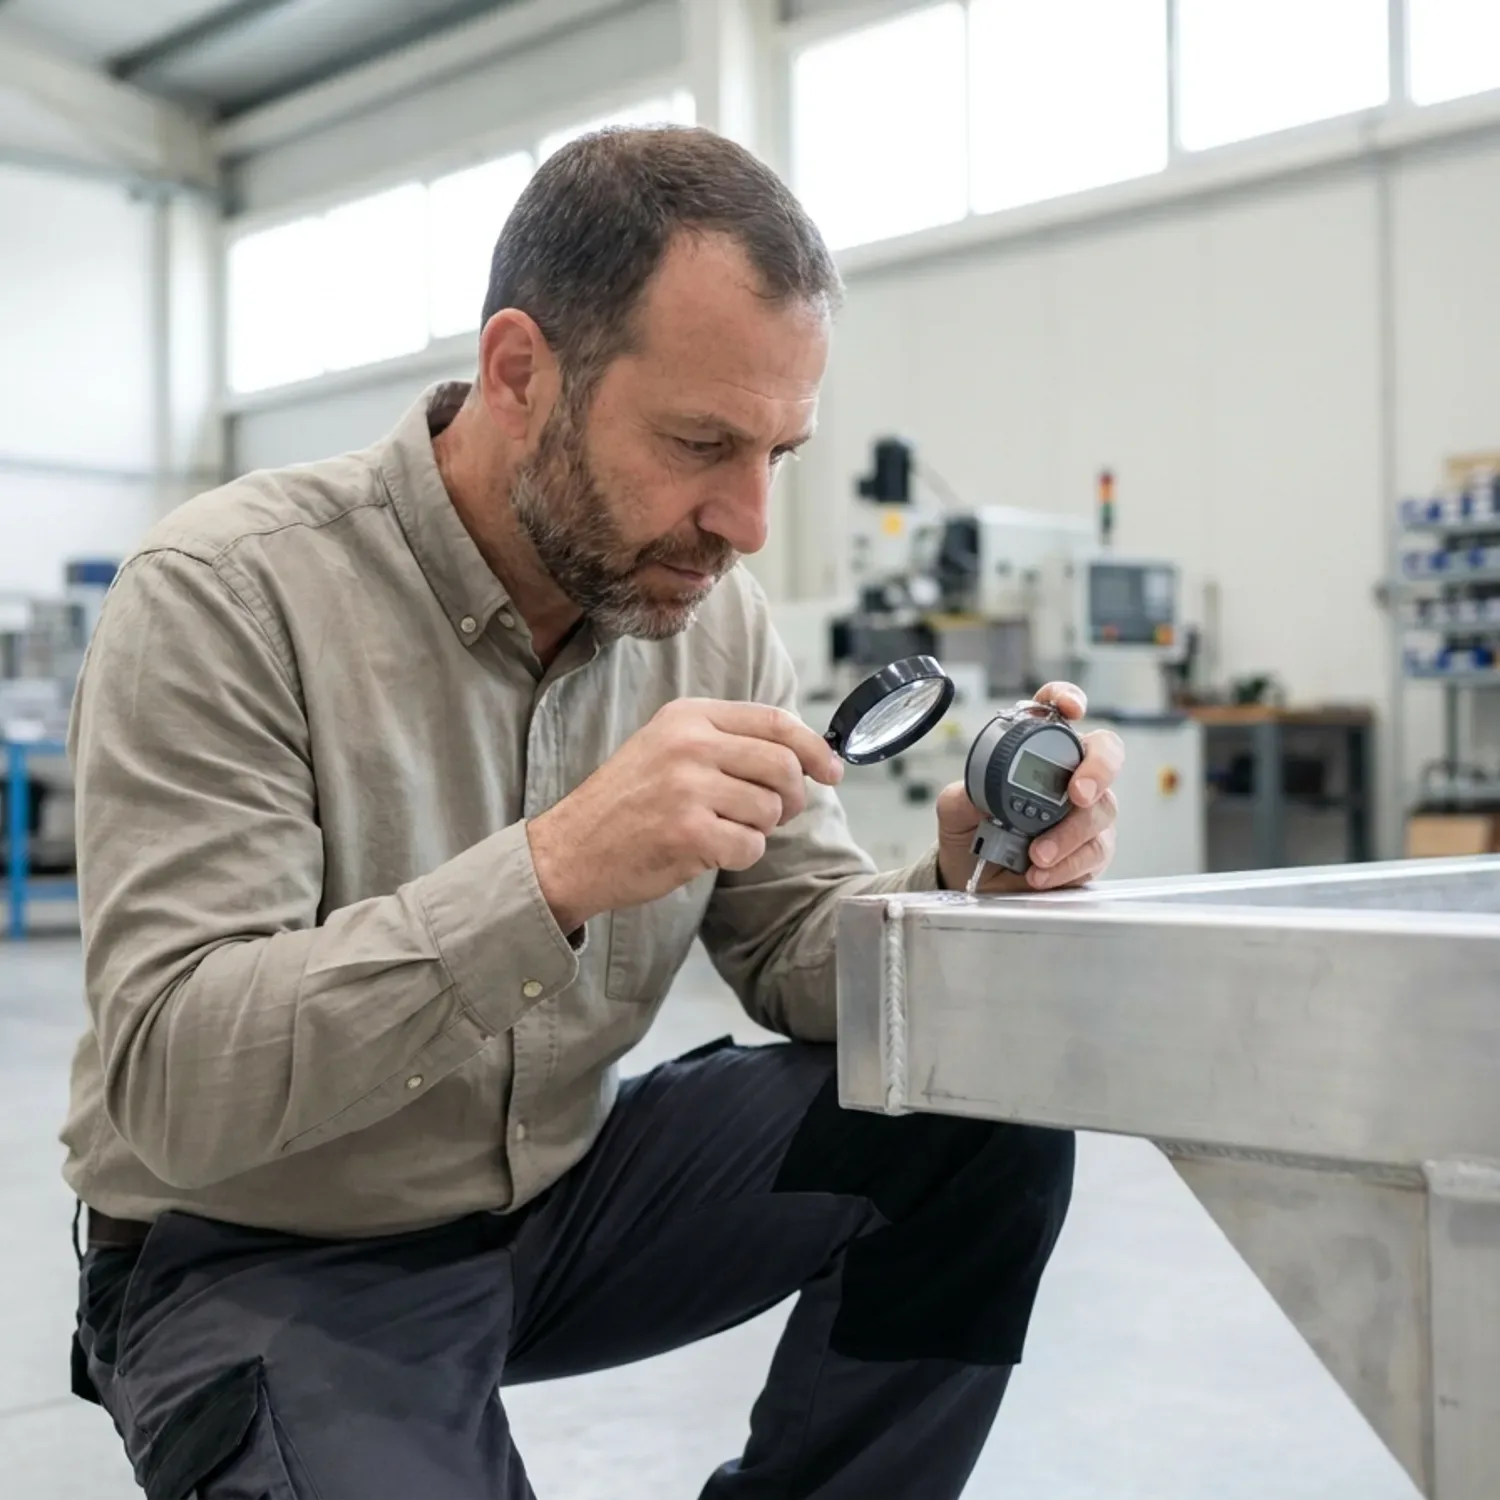
מערכת איכות אמיתית בריתוך מחייבת פיקוח של מתאם או מפקח ריתוך מוסמך (כמו IWE או IWS לפי תקן ISO 14731), ובודקים לבדיקות אל-הרס (NDT) המוסמכים לפי ISO 9712. אבל כאן מסתתרת סכנה בטיחותית שחייבים להכיר.
לעולם אל תסתמכו אך ורק על בדיקות אל-הרס (כמו צילום רנטגן או בדיקה ויזואלית) כתחליף לאישור תהליך מוקדם (WPQR). דוח חקירה רשמי של מנהל הבטיחות והבריאות הבריטי (HSE, דוח RR1215) חשף מקרה שבו מכלי לחץ שעברו 100% בדיקה ויזואלית, 10% צילומי רנטגן ואפילו מבחן לחץ מים, התבקעו לחלוטין בלחץ נמוך של כ-10 בר (במקום 23.35 בר).
זה קרה כי הספק לא ביצע תיקוף תהליך ריתוך מראש, והריתוך לא חדר לבסיס המתכת. בדיקות אל-הרס אינן מסוגלות לזהות פגיעה במבנה הפנימי או צניחת חוזק באזור החום של האלומיניום.
5. בטיחות בעבודה וגיהות תעסוקתית במפעל
ריתוך של סגסוגות אלומיניום פולט גז אוזון בריכוז גבוה ואדים רעילים של תחמוצת אלומיניום. בנוסף, המשטח המבריק של המתכת מחזיר קרינת UV חזקה ומסוכנת לעיניים ולעור.
ספק מקצועי שומר על העובדים שלו ופועל לפי תקנות הבטיחות או מחזיק בתעודת תקן 45001 לניהול בטיחות. ודאו שבמפעל מותקנות מערכות יניקת עשן מקומיות מעל עמדות הריתוך. מפעל שמזלזל בבריאות הרתכים שלו, יזלזל בסופו של דבר גם באיכות המוצר שלכם.
צ'קליסט מעשי: מה לבדוק אצל ספק המתכת לפני חתימת הזמנה
לפני שאתם מאשרים ספק חדש או מוציאים הזמנת רכש לייצור סדרתי, עברו על הרשימה הבאה (מומלץ לשלב אותה בתור נוהל של מבדקי איכות לספקים שלכם):
המלצת המומחים של Certo
כשאנחנו מלווים חברות בבניית שרשרת אספקה ובחירת קבלני משנה, הכלל שלנו פשוט. תעודת ISO 9001 היא כרטיס הכניסה לחדר, אבל מסמכי ה-WPQR והסמכות הרתכים הם אלו שמחליטים אם הספק יקבל את העבודה. אל תהססו לבקש מהספק לראות את דוחות המעבדה של תיקוף הריתוך לפני שאתם חותמים על ההזמנה.
ספק מקצועי שמחזיק במערכת איכות אמיתית ישמח להציג אותם בגאווה, ואתם תחסכו לעצמכם עוגמת נפש וסיכונים בטיחותיים עצומים.
שאלות נפוצות
מה המשמעות של תקן ISO 9001 אצל ספק מתכת והאם הוא מבטיח איכות בריתוך אלומיניום?
תקן ISO 9001 הוא תקן ניהולי שמבטיח שלספק יש סדר ארגוני, נהלי עבודה, מעקב אחר הזמנות ובקרת מסמכים. הוא אינו בודק את המיומנות הטכנית של הרתך או את חוזק התפר בפועל. לכן, תעודה זו לבדה אינה מבטיחה איכות בריתוך אלומיניום, ויש לדרוש לצידה תקני ריתוך מקצועיים כמו ISO 3834 והסמכות רתכים מתאימות.
אילו תעודות הסמכה ספציפיות לרתכים חשוב לבדוק לפני מסירת עבודת ריתוך אלומיניום?
חובה לבדוק שלרתך הספציפי יש תעודת הסמכה תקפה לפי תקן ISO 9606-2 (המיועד ספציפית לאלומיניום וסגסוגותיו) או תקן AWS D1.2. תעודת רתך פלדה רגילה אינה תופסת. בנוסף, ודאו שהתעודה בתוקף (תוקף התעודה לפי ISO 9606-2 הוא לשנתיים) ושיש עליה חתימת מעסיק או מפקח מ-6 החודשים האחרונים המאשרת רציפות עבודה.
מדוע ריתוך אלומיניום נחשב למורכב יותר מריתוך מתכות אחרות ודורש מיומנות מיוחדת?
המורכבות נובעת משלושה גורמים עיקריים: הולכת חום מהירה מאוד שדורשת שליטה מדויקת באנרגיית הריתוך; שכבת תחמוצת טבעית שניתכת רק ב-2,072 מעלות (לעומת 660 מעלות של האלומיניום עצמו) ומונעת חדירה אם לא מנקים אותה היטב; ורגישות גבוהה לספיחת מימן מלחות או שומן, שיוצרת נקבוביות ומחלישה את התפר.
מה ההבדל בין ריתוך TIG לריתוך MIG בעבודות ריתוך אלומיניום ואיזו שיטה עדיפה?
ריתוך TIG (בזרם חילופין AC) מאפשר שליטה מעולה בחום, מפרק את שכבת התחמוצת ויוצר תפרים נקיים ומדויקים מאוד, ולכן הוא עדיף לחלקים דקים, מכלולים עדינים או דרישות אסתטיות גבוהות. ריתוך MIG הוא מהיר יותר ומתאים לעוביים גדולים ולייצור סדרתי, אך דורש ציוד מתקדם למניעת פגמי התחלה. הבחירה תלויה בעובי החלק ובהיקף הייצור.
אילו בדיקות איכות או בדיקות אל-הרס מומלץ לדרוש מהספק לאחר ביצוע ריתוך אלומיניום?
מומלץ לדרוש בדיקה ויזואלית (VT) ב-100% מהתפרים, ובהתאם לרמת הקריטיות לשלב בדיקת נוזלים חודרים (PT) לאיתור סדקים פתוחים לפני השטח, או בדיקת רנטגן (RT) לאיתור נקבוביות וחוסר חדירה בעומק התפר. חשוב לזכור שבדיקות אלו חייבות להגיע בנוסף לאישור תהליך ריתוך מוקדם (WPQR) ולא במקומו.
איך מוודאים שספק המתכת משתמש בחומרי מילוי ובציוד המתאימים לסגסוגת האלומיניום הנדרשת?
דורשים מהספק להציג מסמך WPS (מפרט תהליך ריתוך) שנכתב ואושר עבור הסגסוגת הספציפית של הפרויקט (למשל סדרת 5000 או 6000). במפרט זה מוגדר בדיוק דגם חומר המילוי הנדרש, סוג גז המגן ופרמטרי המכונה. בנוסף, מבקשים תעודות חומר (COC/MTR) עבור חומר הגלם וחומרי המילוי.
מה כדאי לבדוק במפעל המתכת לפני שמזמינים ייצור סדרתי הכולל ריתוך אלומיניום?
לפני ייצור סדרתי, מומלץ לבצע ביקור קצר במפעל ולוודא שיש אזור עבודה מופרד ונקי לאלומיניום (ללא אבק השחזה של פלדה), שהמפעל משתמש בכלי ניקוי ייעודיים מנירוסטה, שקיימת מערכת יניקת עשן תקנית, ושהספק מייצר ומאשר אב-טיפוס ראשון (FAI) שעובר את כל בדיקות המידות והריתוך בהצלחה.
מה כדאי לזכור
תעודת ISO 9001 היא בסיס נהדר שמראה שספק המתכת שלכם עובד בצורה מסודרת, אבל היא לא מחליפה מומחיות טכנית בריתוך. כאשר הפרויקט שלכם כולל ריתוך של מתכת מאתגרת כמו אלומיניום, ההבדל בין מוצר בטוח לבין כשל חמור טמון בפרטים המקצועיים.
בקשו לראות את הסמכות הרתכים (ISO 9606-2), דרשו מפרטי ריתוך בדוקים (WPS/WPQR), וודאו שהמפעל שומר על סביבת עבודה מופרדת ונקייה. ואם אתם זקוקים לסיוע מקצועי בבניית נהלי איכות, ליווי להסמכה או בקרת ספקים, הצוות שלנו ב-Certo כאן כדי ללוות אתכם אישית. צרו קשר ונשמח לעזור.